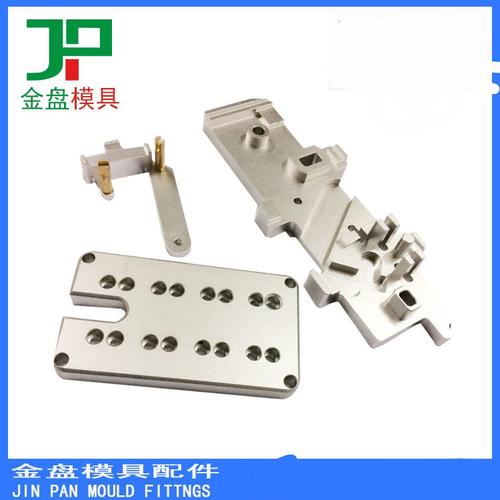
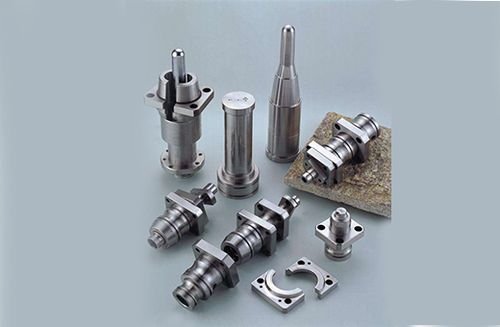
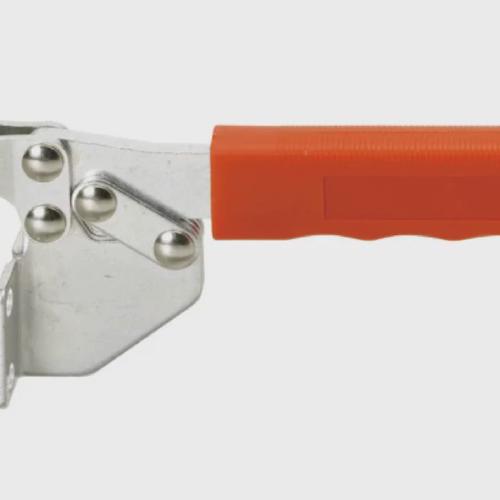
多功能冶具夹具 工业制造中的精密支撑与效率引擎
在现代工业生产中,夹具与冶具虽不直接构成最终产品,却深刻影响着加工精度、生产效率与制造成本。从汽车零部件到电子元器件,从航空航天结构件到日用五金,多功能冶具夹具作为工艺装备的核心组成部分,正在成为制造企业提升竞争力的关键支点。本文将从定义分类、功能特点、选型要点、应用场景及维护保养等维度,系统梳理这一工业基础件的价值脉络。
一、定义与分类:何为冶具夹具
冶具(Jig)与夹具(Fixture)常被统称为工艺装备,其核心功能是在加工、检测或装配过程中,对工件进行定位与夹紧,确保其相对于刀具或设备处于正确位置。二者的差异在于:冶具通常带有导向装置,引导刀具进行加工;夹具则侧重固定工件,不直接参与引导刀具动作。
按用途划分,常见类型包括:
- 机床夹具:用于车、铣、钻、磨等切削加工,如卡盘、虎钳、专用钻模;
- 检测冶具:用于尺寸检验与形位公差测量,如检具、测量支架;
- 装配夹具:用于焊接、铆接、粘接等装配工序的定位与固定;
- 焊接工装:针对焊接变形控制而设计的专用夹具系统;
- 柔性夹具:可快速调整以适应多品种、小批量生产的模块化系统。
按驱动方式,又可分为手动、气动、液压、电动及磁力夹具等。
二、多功能化趋势:一具多用的价值逻辑
传统专用夹具往往“一工件一夹具”,换产时需整体更换,停机时间长、库存成本高。多功能冶具夹具通过模块化设计、可调结构和快换接口,实现同一套系统对多种工件的兼容。其价值体现在:
- 缩短换产时间:快换定位销、可调钳口、组合式基板等设计,使换型从数小时压缩至数十分钟;
- 降低工装成本:一套多功能系统替代多套专用工装,减少重复投资;
- 提升设备利用率:减少因换装导致的机床停机,提高柔性制造能力;
- 保证一致性:统一基准确认机制,使不同批次、不同操作者之间的定位精度保持稳定。
以某汽车零部件企业为例,引入模块化柔性夹具系统后,其多品种缸体加工换线时间由原来的4小时降至35分钟,工装库存种类减少六成。
三、选型要点:从需求出发的决策框架
面对市场上种类繁多的冶具夹具产品,企业选型时应重点关注以下维度:
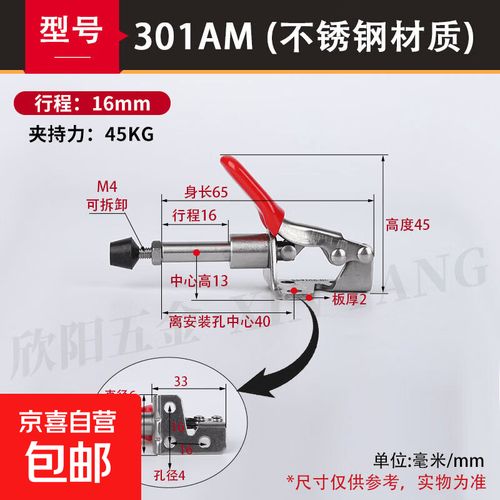
- 定位精度与重复性:根据工件公差要求选择合适精度等级,关注定位元件的耐磨性与重复定位精度指标;
- 夹紧力与控制方式:手动夹具适合小批量、低节拍场景;气动/液压夹具适合大批量、自动化产线,需匹配夹紧力大小与工件刚性,避免夹伤或变形;
- 刚性与抗震性:切削力较大的工序需选用高刚性本体材料(如铸铁、合金钢),并考虑结构阻尼特性;
- 兼容性与扩展性:优先选择标准化接口(如零点定位系统、T型槽基板),便于后续扩展与产线集成;
- 人机工程与安全性:操作空间、换装便利性、防误装置同样不可忽视;
- 供应商能力:考察厂家的设计响应速度、非标定制经验及售后支持,而非仅比较单价。
四、典型应用场景
汽车制造:发动机缸体缸盖加工中,液压夹具实现多面一体加工;焊接夹具保证车身钣金件装配精度。
电子与精密仪器:小型气动夹爪用于PCB分板、连接器组装,强调微米级定位与洁净度。
航空航天:大型柔性工装用于飞机蒙皮、梁框类零件的铣削与装配,需兼顾刚度与轻量化。
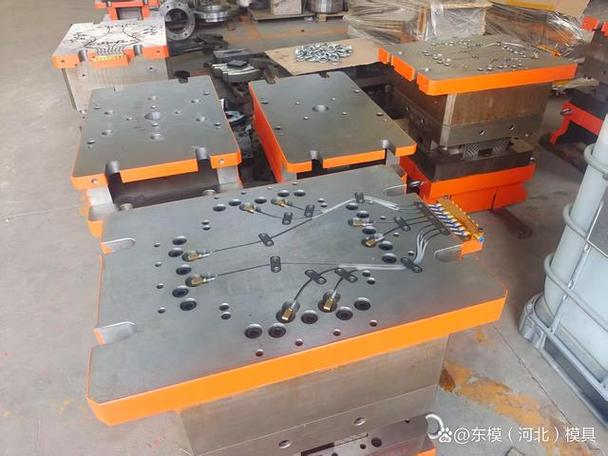
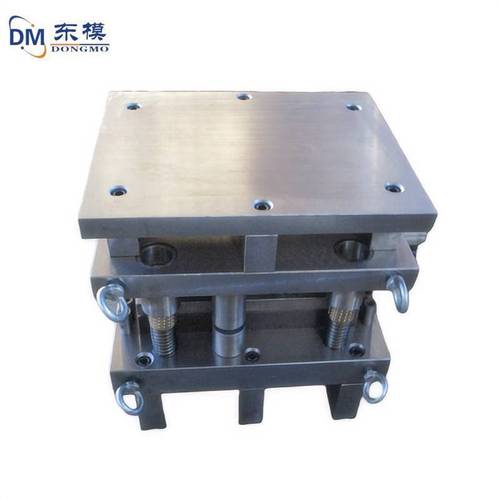
五金冲压与压铸:快速换模夹具与多工位级进模配套,提升冲压线换模效率。
检测环节:专用检具与三坐标测量支架,为质量管控提供稳定基准。
五、维护保养:延长工装寿命的日常功课
冶具夹具的精度衰减往往源于磨损、锈蚀与受力变形。建议企业建立以下维护机制:
- 每日使用前检查定位面清洁度与夹紧动作顺畅性;
- 定期润滑运动副,检查紧固件扭矩;
- 对关键定位元件进行周期性精度复检,建立磨损更换标准;
- 存放时做好防锈处理,避免重压与磕碰;
- 建立工装档案,记录使用次数与维修历史,为寿命预测提供依据。
##
多功能冶具夹具作为连接设备与工件的“桥梁”,其设计水平与选用质量直接影响制造系统的整体效能。在制造业向柔性化、智能化转型的背景下,选择具备模块化思维与工程服务能力的厂家,建立科学的选型与维护体系,方能将这一基础工艺装备转化为实实在在的竞争力。对于采购者而言,比价格更值得关注的是精度保持性、换装效率与全生命周期成本——这正是多功能冶具夹具的真正价值所在。
如若转载,请注明出处:http://www.zhoulyl168.com/product/63.html
更新时间:2026-11-21 19:34:30